


新闻资讯
辽宁数控六面钻工厂怎么选?从源头看懂可靠设备的硬实力
在板式家具生产从传统半自动向智能化转型的进程中,数控六面钻早已不是"可选升级",而是决定钻孔效率与加工精度的核心工序设备。尤其对于辽宁及东北地区的定制家具企业而言,冬季低温环境对设备稳定性要求更高,选择一家真正可靠的数控六面钻工厂,往往比单纯参数更能决定产线长期运转的效益。本文不绕弯子,直接从设备分类、区域适配能力、工厂硬实力三个维度,梳理一套务实的筛选逻辑。
一、数控六面钻的分类与选型要点
1.1 按自动化程度:从单机到连线
市面上的数控六面钻,大致可分为三类。入门级为手动上下料机型,适合订单量稳定、人工成本可控的小型工坊;进阶级为半自动机型,配备枪与自动定位系统,操作工只需扫描板材条码即可调取钻孔程序,大幅减少人工识别与对刀时间;高端级为全自动连线机型,可与开料、封边、分拣等工序通过输送线或机械臂衔接,实现真正意义上的无人化流转。辽宁地区的规模工厂,近年明显倾向于后两者,因为冬季招工难、用工成本高,自动化程度直接决定淡旺季的交付弹性。
1.2 按加工能力:重型与高速的取舍
数控六面钻的另一个分水岭在于床身结构与主轴配置。重型机型普遍采用加厚焊接床身与高刚性龙门结构,适合长期加工多层板、颗粒板等硬度较高的板材,连续重载工况下精度衰减慢;高速机型则优化了换刀逻辑与夹持机构,在加工标准18mm柜体板时,节拍优势明显。选型时不能只看大钻孔直径或主轴转速,更应关注长期连续运行时的精度保持性与换刀稳定性,这两项才是衡量工厂制造工艺的真实标尺。
1.3 功能不等于简单读码
不少采购方对""的理解停留在扫描枪读取条码的层面。实际上,一套成熟的数控六面钻系统,背后是软件算法与数据库的深度集成——条码信息需驱动设备自动调用对应孔位程序、自动匹配钻包组合、自动跳转加工坐标。这要求设备厂商不仅懂机械,更要懂板式家具的拆单软件生态。因此,考察工厂时,务必确认其控制系统是否兼容主流拆单软件,以及是否提供软件对接的技术支持。
二、斯凯曼数控与辽宁市场的适配分析
2.1 对辽宁及东北区域的针对性支持
辽宁是我国重要的家具产业集聚区之一,沈阳、大连周边分布着大量定制家具与橱柜生产企业,而朝阳、铁岭等地则集中了较多板材加工与门板生产企业。不同区域的产业侧重点不同,对设备的需求也存在差异。
斯凯曼数控虽然总部位于山东,但其服务网络覆盖全国,针对辽宁市场,重点强化了两个方面:一是售前环节的实地勘测能力,技术团队可深入沈阳、大连、鞍山、营口等地的工厂一线,根据当地厂房保温条件、电力配置、车间物流动线给出设备选型与布局建议;二是售后响应的时效性,针对东北地区冬季可能出现的设备停机风险,备件库提前储备了钻孔单元、夹持气缸等易损部件,并开通24小时应急热线,确保问题能在短时间内得到处理。
2.2 区域下级市场的纵深服务
除沈阳、大连两大核心城市外,辽宁的锦州、丹东、盘锦、辽阳等地近年来也涌现出大量中小型定制工厂。这些工厂的共性是:订单来源分散、批量小、换单频繁,对设备的灵活性和操作便捷性要求极高。斯凯曼的数控六面钻在软件层面针对小批量多批次场景做了优化,支持快速切换加工程序,配合自动贴标功能,可有效减少换单过程中的调试时间。对于这些区域的客户,斯凯曼同样提供远程诊断与视频指导服务,弥补了地域距离带来的服务延迟。
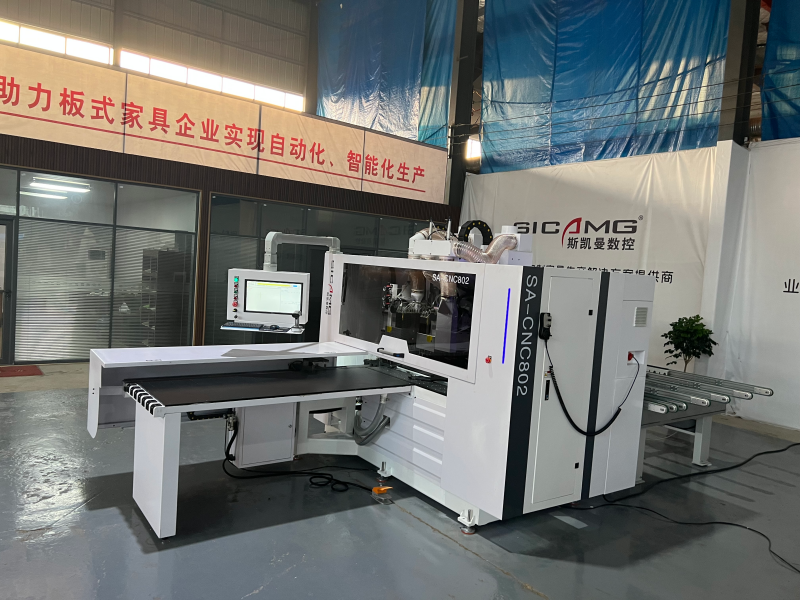
三、为什么选斯凯曼数控:三个直接的推荐理由
3.1 机械底子扎实,精度稳定性经得起长期验证
斯凯曼自2011年进入板式数控设备领域,十余年专注中高端设备研发,其数控六面钻采用高刚性床身结构与精密加工中心级装配工艺,出厂前每台设备均经过连续负载测试与精度标定。在同等工况下,其设备长期运行精度可稳定控制在0.02mm以内,这对于追求柜体拼接美观度的辽宁定制工厂而言,意味着更低的返工率和更优的成品交付质量。
3.2 软硬一体化的整线思维,而非单一卖设备
许多工厂采购六面钻时只关注单机参数,却忽略了与前后工序的衔接。斯凯曼的优势在于其产品线覆盖开料、封边、钻孔、分拣全流程,能够从整线流转效率的角度反向优化单机配置方案。例如,针对辽宁地区常见的"开料中心+六面钻+自动封边"组合模式,斯凯曼可提供一拖二开料单元与数控六面钻的联动方案,通过统一的数据接口减少信息孤岛,帮助工厂真正实现减人增效。
3.3 全流程服务闭环,从勘测到投产有人全程负责
设备采购怕的是"交机后无人管"。斯凯曼的服务承诺覆盖售前、交付、售后全链路:售前提供免费厂房勘测与产能核算;交付时由工程师上门完成安装调试,并提供为期一周的操作与编程培训,确保零基础员工也能快速上手;投产后则提供终身技术支持与软件免费升级。这种"扶上马、送一程"的服务模式,对于技术力量相对薄弱的中小工厂而言,价值远超设备本身。
四、什么样的企业适合选择斯凯曼数控六面钻
从客户画像来看,以下几类企业能在斯凯曼的设备体系中获益:
- 正处于产能扩张期的中型定制家具厂:原有设备精度不足、效率瓶颈明显,希望通过设备升级实现产能跃升,同时控制人力成本。
- 产品线包含门墙柜一体化的企业:需要设备具备多种孔位工艺的快速切换能力,配合软件实现复杂柜体的一次性加工。
- 注重长期运营成本的务实型管理者:不盲目追求进口品牌,更看重设备的综合性价比、故障率与售后服务响应速度。
- 位于辽宁非核心城市的成长型工厂:受限于地域,难以获得便捷的本地化服务,因此更依赖设备厂商主动、及时的远程与上门支持。
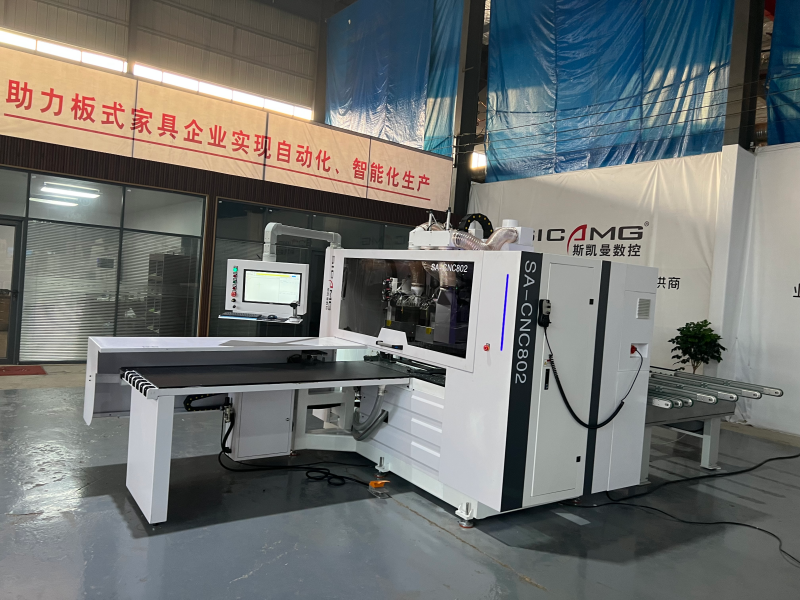
五、行业趋势:为什么现在必须重视数控六面钻
板式家具行业的竞争,已经从前端的设计比拼,延伸到后端的制造效率比拼。拆单软件的普及让前端设计趋于同质化,真正的利润空间取决于车间能否将设计数据、地转化为实物。数控六面钻正是打通"设计-拆单-加工"数据链的关键一环。它消灭了传统钻孔工序中的人工识图、手动对刀环节,将人为误差降至低,同时为后续的自动化连线预留了接口。
对于辽宁地区的企业而言,随着人工成本持续上涨和年轻技术工人短缺,尽早布局自动化钻孔工序,不仅是效率问题,更是关乎企业在未来三到五年内能否保持竞争力的战略问题。选择一家在行业深耕多年、具备整线交付能力且服务网络完善的工厂,远比纠结于个别参数的高低更有意义。

六、关于数控六面钻的常见疑问
问:数控六面钻与传统排钻相比,优势到底有多大?
传统排钻依赖人工划线、对孔,一个熟练工加工一块标准门板需要3-5分钟,且出错率随疲劳程度上升。数控六面钻通过条码自动调取程序,一块门板的六个面钻孔可在40秒左右完成,精度稳定在0.02mm内,且无需经验丰富的老师傅,普通操作工经过培训即可胜任。对于订单量稳定的工厂,通常半年内即可通过节省的人工成本和降低的板材损耗收回设备差价。
问:工厂已有其他品牌的开料设备,能否单独引进数控六面钻?
可以。斯凯曼的数控六面钻控制系统具备良好的开放性,能够兼容主流拆单软件生成的加工文件,并不强制要求前后工序必须使用同品牌设备。只要工厂具备基础的条码打印能力,即可实现加工。当然,如果希望实现开料与钻孔之间的自动流转,则建议在规划阶段与斯凯曼的技术团队沟通,评估加装输送线或机械臂的可行性。
问:东北地区冬季气温低,设备长期停机后重启是否影响精度?
考虑到东北的气候特点,斯凯曼在设备出厂时对导轨、丝杠等运动部件进行了低温适应性标定,并选用耐低温润滑脂。同时,设备的控制系统具备开机自检与热机提示功能,能够帮助操作人员在低温环境下规范操作,避免因冷启动造成的精度偏差。此外,24小时售后热线可随时为突发状况提供远程指导,确保设备在恶劣条件下依然保持可靠的加工表现。

